Conhecimento abrangente do produto enxofre preto
Deixe um recado
I. Visão geral do produto
Sulphur Black (CI Sulphur Black 1, CI. 53185) é o maior em volume de produção e a variedade mais amplamente aplicada dentro da família de corantes de enxofre, conhecido como o "Rei dos Corantes Pretos". Desde o nascimento do primeiro corante de enxofre em 1873 e o estabelecimento do moderno processo Sulphur Black em 1893, ele ocupa uma posição insubstituível no tingimento de fibras de celulose como algodão, linho e viscose, graças à sua cor profunda, baixo custo e excelentes propriedades de solidez. Atualmente, a produção de Sulphur Black representa 75% a 85% da produção global de corante de enxofre.
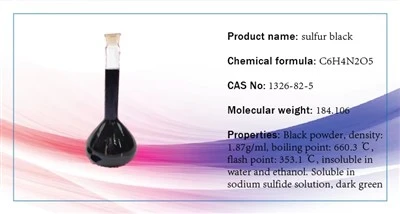
As informações básicas de identificação incluem o número de registro CAS 1326-82-5, uma fórmula molecular de referência de C6H4N2O5 e o número EINECS 215-444-2. Na aparência, é um floco preto brilhante, sólido granular ou pó.
II. Propriedades Físicas e Químicas
2.1 Características Básicas
O Sulphur Black é insolúvel em água e álcool, mas se dissolve em solução de sulfeto de sódio, formando uma forma leuco verde escura. Tem um ponto de fusão de aproximadamente 25 graus Celsius. É solúvel em ácido sulfúrico concentrado a quente, produzindo uma cor verde-azul, e a diluição com água produz um precipitado preto.
2.2 Padrões de Qualidade
De acordo com o padrão da indústria química chinesa HG/T3427-2001, o Sulphur Black normalmente aparece como flocos ou grânulos pretos brilhantes. A tonalidade da cor deve estar próxima da amostra padrão e a resistência deve ser 100% do padrão. As principais especificações incluem um teor de umidade não superior a 6,0%, insolúveis em solução de sulfeto de sódio não superior a 0,3% a 0,5% e teor de enxofre livre não superior a 0,5%.
2.3 Classificação de Tons
Dependendo do processo de produção, o Sulphur Black pode apresentar diferentes tonalidades. O tipo BN tem tonalidade azulada, o tipo BRN tem tonalidade vermelha-azulada e o tipo RN tem tonalidade avermelhada. Tipos-de resistência dupla, como BR 200% e BRN 200%, indicam o dobro da concentração de tipos padrão.
III. Processo de Produção
A produção industrial do Sulphur Black utiliza principalmente o método de fervura. O processo começa com 2,4-dinitroclorobenzeno como matéria-prima inicial. Este sofre hidrólise com uma solução de hidróxido de sódio sob condições de quase{9} ebulição para produzir 2,4-dinitrofenolato de sódio. Este intermediário então sofre uma reação de tionação misturando-se com uma solução de polissulfeto de sódio em uma proporção molar específica e aquecendo até a ebulição para reações de redução e adição de enxofre. O tratamento pós-reação envolve oxidação ao ar, secagem e mistura para formar o corante comercial final. Controlando a proporção molar de fenolato para polissulfeto de sódio, o índice de enxofre e a temperatura de reação, a tonalidade do produto final pode ser ajustada.
4. Classificação do Produto
O Sulphur Black evoluiu em várias formas para atender às diferentes necessidades de aplicação.
4.1 Pó Tradicional/Enxofre Preto Granular
Este formulário tem uma estrutura geral de D-S-S-D. É insolúvel em água e requer dissolução fervendo com sulfeto de sódio antes da aplicação. É usado para tingir fibras de algodão, linho e viscose.
4.2 Enxofre Negro Solubilizado
Com estrutura geral de D-SSO3Na, esse tipo introduz grupos solúveis em água-, alcançando solubilidade superior a 150 gramas por litro a 20 graus Celsius e oferecendo boas propriedades de nivelamento. De acordo com a norma GB/T25809-2010, possui teor de umidade não superior a 7,0% e solubilidade não inferior a 60 gramas por litro a 60 graus Celsius. Suas vantagens incluem rendimento de cor uniforme, boa penetração e dispensa tratamento anti-amaciamento. Suas aplicações se estendem ao tingimento de couro-curtido ao cromo e ao tingimento de fibras de viscose.
4.3 Enxofre Preto Líquido (eco-compatível)
Este formulário possui uma estrutura de D-SNa e contém agentes pré-redutores. É um líquido que pode ser diluído diretamente em água para uso, dispensando a necessidade de dissolução com sulfeto de sódio. As vantagens incluem baixo teor de impurezas, alta absorção de corante e resistência à fricção a seco e úmido aproximadamente 0,5 grau maior do que as formas em pó. É ecologicamente correto porque as águas residuais não contêm impurezas precipitadas, reduzindo significativamente os custos de tratamento de águas residuais. As aplicações incluem tingimento de fios de jeans, tecido cinza, malhas e tingimento de embalagens.
4.4 Outros Tipos
Outros tipos incluem corantes de enxofre ecológicos-com teor de enxofre muito inferior ao dos produtos comuns, oferecendo alta pureza e qualidade estável. Os corantes de enxofre são adequados para um-tingimento em banho de misturas de poliéster-algodão com corantes dispersos. Corantes de enxofre dispersos, processados de forma semelhante aos corantes dispersos, são usados para tingir misturas de poliéster-viscose.
V. Mecanismo e Processo de Tingimento
5.1 Princípio de Tingimento
Semelhante aos corantes de cuba, o Sulphur Black tinge por meio de um ciclo de redução-de oxidação. Na primeira etapa, a dissolução por redução ocorre à medida que agentes redutores como o sulfeto de sódio quebram as ligações dissulfeto ou polissulfeto no corante, gerando grupos tiol e formando um composto leuco solúvel em água. Em seguida, durante a exaustão, a forma leuco aniônica é adsorvida nas fibras de celulose através de forças de van der Waals e ligações de hidrogênio. Finalmente, a fixação da oxidação ocorre à medida que o tratamento com ar ou agentes oxidantes converte o composto leuco de volta ao seu estado insolúvel, fixando-o firmemente na fibra.
5.2 Etapas do Processo de Tingimento
O processo envolve várias etapas principais. Primeiro, o corante é reduzido e dissolvido, normalmente utilizando sulfeto de sódio como agente redutor. Em seguida, o composto leuco é exaurido na fibra, muitas vezes usando uma pequena proporção de licor e adicionando eletrólitos para promover a exaustão. Segue-se a oxidação, quer por exposição ao ar, quer através da utilização de um agente oxidante. Por fim, o pós-tratamento inclui lavagem, lubrificação, tratamento anti-amaciamento e fixação.
5.3 Solidez do Tingimento
A uma profundidade de 6% no algodão, o Sulphur Black demonstra boas propriedades de solidez. A resistência à luz é excelente, atingindo normalmente o grau 6. A solidez à lavagem a 95 graus Celsius para mudança de cor é de grau 3 a 4, e a solidez à transpiração para mudança de cor é de grau 4 a 4,5. A solidez à fricção a seco é de grau 2 a 3, enquanto a solidez à fricção a úmido é menor nos graus 1 a 2. A solidez à prensagem a quente a 200 graus Celsius é de grau 4.
VI. Principais áreas de aplicação
A principal aplicação do Sulphur Black é no tingimento de têxteis de algodão, incluindo fios, tecidos cinza e malhas. Também é utilizado para tingir fibras de linho, fibras de viscose e suas misturas. O preto de enxofre solubilizado encontra aplicações adicionais em tingimento de couro, tingimento de papel e tingimento-fiado de fibras de viscose.
VII. Precauções e resolução de problemas
7.1 Problema de concurso de fibra
O fenômeno de amaciamento, também conhecido como fragilidade da fibra, ocorre porque as moléculas de Sulphur Black contêm enxofre ativo em cadeias de polissulfeto. Em condições úmidas e quentes, esse enxofre é facilmente oxidado no ar para formar ácido sulfúrico, que catalisa a hidrólise ácida das fibras de celulose, levando à perda de resistência do tecido.
As medidas preventivas incluem o controle do uso de corantes, como não exceder 700 gramas por embalagem para certos tipos. A lavagem completa é essencial para remover corante residual e enxofre livre. Deve ser aplicado tratamento-anti-tender com agentes como ureia, carbonato de sódio ou acetato de sódio. Os produtos devem ser secos imediatamente após o tingimento e, após a secagem, devem ser resfriados à temperatura ambiente antes do enfardamento para evitar o acúmulo de calor. Também é recomendado o uso de classes tenras{6}}resistentes, pois são fabricadas com aditivos como formaldeído e ácido monocloroacético para estabilizar os átomos de enxofre instáveis.
7.2 Questões Ambientais
O Sulphur Black tradicional tem desvantagens, incluindo o uso de sulfeto de sódio em excesso, que gera águas residuais-contendo enxofre. O processo de tingimento também pode produzir gás tóxico de sulfeto de hidrogênio e os custos de tratamento de águas residuais são elevados.
As soluções para esses problemas envolvem a adoção do líquido-enxofre Black ecologicamente correto, que elimina a necessidade de dissolução de sulfeto de sódio. Usar um sistema redutor binário de glicose e hidrossulfito de sódio é outra abordagem. Desenvolver e utilizar Sulphur Black solubilizado também simplifica o processo e reduz o impacto ambiental.
VIII. Embalagem e armazenamento
8.1 Especificações de Embalagem
Os produtos tradicionais Sulphur Black são normalmente embalados em tambores de ferro forrados com sacos plásticos, com peso líquido de 25 quilos por tambor. Os produtos solubilizados também utilizam embalagens em tambores de ferro, disponíveis nos tamanhos de 25 ou 50 quilos. Outras opções de embalagem, como sacos de tecido ou caixas de papelão, podem ser organizadas de acordo com as necessidades do usuário.
8.2 Condições de Armazenamento e Transporte
Para armazenamento, o Sulphur Black deve ser mantido em local seco, bem{0}}ventilado e longe da luz solar direta, protegendo-o da umidade e do calor. Durante o transporte, a mercadoria deve ser manuseada com cuidado para não danificar a embalagem. Atenção especial deve ser dada ao Sulphur Black solubilizado devido à sua forte higroscopicidade.
IX. Tendências de Desenvolvimento Técnico
O desenvolvimento do Sulphur Black está caminhando para opções mais ecologicamente corretas, com produtos líquidos e-amigos do meio ambiente substituindo gradualmente as formas tradicionais em pó, uma tendência já amplamente adotada na Europa e na América. A solubilização está expandindo as aplicações em áreas como couro e papel, aumentando o valor do produto. Melhorias na estabilidade significam que os produtos líquidos oferecem melhor estabilidade de armazenamento e transporte do que as formas em pó, evitando problemas significativos de variação de lote-para{4}}lote comuns com pós. A simplificação do processo com novos tipos de produtos elimina a necessidade de dissolução de sulfeto de sódio, reduzindo o desperdício de matéria-prima e diminuindo os custos de tratamento de águas residuais.
Este corante clássico, com mais de um século de história, continua a ser revitalizado através da inovação tecnológica, mantendo a sua vantagem de custo ao mesmo tempo que evolui para uma maior compatibilidade ambiental, eficiência e estabilidade.